

El laminado de roscas es un proceso de fabricación importante que mejora la consistencia dimensional, el acabado de la superficie y el rendimiento ante la fatiga de un tornillo de cabeza hexagonal. Al formar roscas mediante deformación plástica controlada en lugar de cortar material, los fabricantes pueden preservar un flujo de grano de metal más continuo e introducir tensiones residuales de compresión beneficiosas en las raíces de las roscas. En SHENGFA, consideramos en conjunto la selección de materiales, la geometría de la rosca, el estampado en frío y el tratamiento térmico para producir sujetadores confiables para aplicaciones de automoción, construcción, maquinaria agrícola y equipos industriales.
Cuando evaluamos el rendimiento de un tornillo de cabeza hexagonal, prestamos mucha atención al proceso de fabricación de la rosca. Los hilos no son simplemente una característica de conexión. Afectan directamente la forma en que el sujetador se acopla con una tuerca o un orificio roscado, distribuye la fuerza de sujeción y responde a cargas mecánicas repetidas.
El laminado de roscas es un proceso de conformado en frío que crea roscas externas presionando una pieza de metal cilíndrica entre matrices endurecidas. En lugar de eliminar material mediante el corte, los troqueles aplican una presión controlada y obligan al acero a fluir hacia el perfil de rosca requerido. Este proceso forma las crestas, raíces y flancos de la rosca sin producir virutas de mecanizado convencionales.
Para sujetadores de acero al carbono y acero aleado, el material debe tener una ductilidad adecuada para soportar esta deformación. El diámetro inicial de la pieza en bruto, la geometría del troquel, la presión de rodamiento, la lubricación y la alineación influyen en las dimensiones finales de la rosca.
En SHENGFA, consideramos el laminado de hilos como parte del flujo de trabajo completo de fabricación de sujetadores. Nuestra experiencia en la fabricación de metales de precisión, incluido el forjado y el mecanizado CNC, nos ayuda a comprender cómo el material anterior y las condiciones de conformado influyen en el componente terminado.
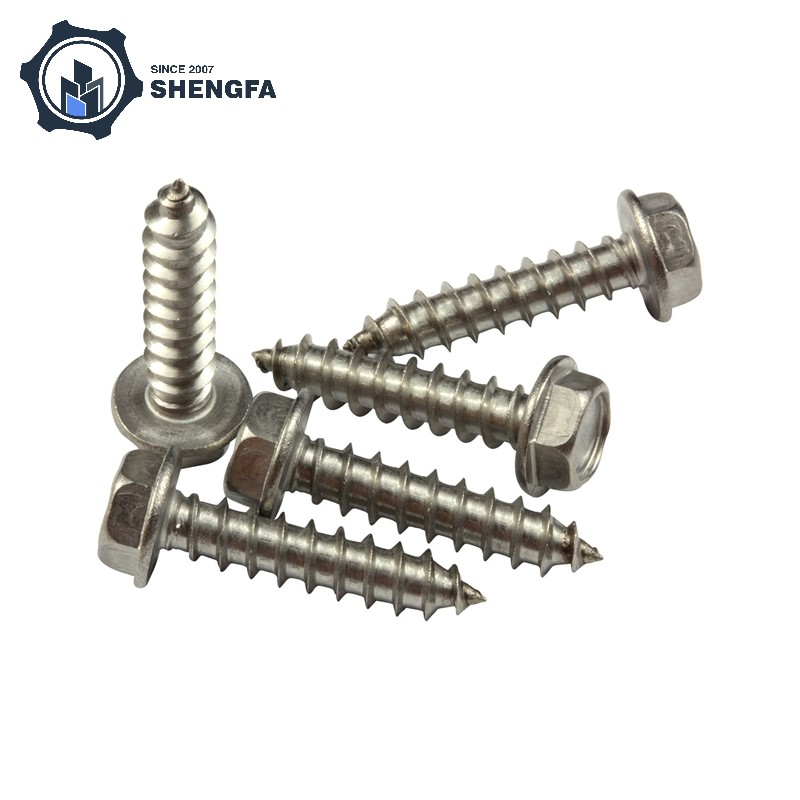
Una de las principales ventajas del laminado de hilos es su efecto sobre la estructura metálica. Durante el corte de rosca, una herramienta de corte elimina material para crear el perfil de rosca, interrumpiendo el flujo de grano original en la superficie mecanizada. Durante el laminado, el material se desplaza y se reforma bajo presión.
Esto permite que el flujo de grano de metal siga el contorno de la rosca formada de manera más continua. En las raíces de las roscas, donde pueden desarrollarse concentraciones de tensiones bajo cargas de tracción y cíclicas, esta diferencia estructural puede ser particularmente importante.
Para un tornillo de cabeza hexagonal utilizado en ensamblajes automotrices o maquinaria pesada, preservar un flujo de grano favorable ayuda a lograr un rendimiento mecánico más confiable. Sin embargo, la resistencia real todavía depende de la composición del acero, el tratamiento térmico, la geometría de la rosca y la calidad de fabricación.
Los sujetadores utilizados en motores, maquinaria agrícola, bombas y equipos industriales rara vez experimentan únicamente cargas estáticas. La vibración, la tensión alterna y las fuerzas de apriete repetidas pueden causar daños por fatiga gradualmente.
El laminado de hilos puede mejorar la resistencia a la fatiga a través de dos mecanismos relacionados. En primer lugar, la deformación en frío provoca un endurecimiento local alrededor del perfil de la rosca. En segundo lugar, el proceso puede introducir tensiones residuales de compresión cerca de las raíces de las roscas. Estas tensiones ayudan a contrarrestar las tensiones de tracción que, de otro modo, fomentarían la iniciación de grietas por fatiga.
Según nuestra experiencia, esta ventaja es particularmente relevante cuando una conexión roscada funciona bajo carga repetida. Sin embargo, el laminado de hilos por sí solo no puede eliminar la falla por fatiga. La precarga correcta, el enganche de rosca adecuado, el par de instalación y el diseño de la junta siguen siendo igualmente importantes.
La calidad de la superficie de la rosca influye en cómo se acopla un tornillo con su componente coincidente. Las marcas de mecanizado irregulares, la variación dimensional o un perfil de rosca inconsistente pueden aumentar la fricción y hacer que el ensamblaje sea menos predecible.
Con matrices de laminación controladas adecuadamente, el proceso produce una superficie de rosca suave y una geometría repetible. Las dimensiones importantes incluyen el diámetro mayor, el diámetro menor, el diámetro de paso, el paso de rosca y el ángulo de flanco.
Para tornillos de cabeza hexagonal métricos, las especificaciones de rosca gruesa comunes incluyen M6 × 1,0, M8 × 1,25, M10 × 1,5 y M12 × 1,75. Estos son ejemplos de hilos estándar en lugar de una limitación de los tamaños de productos disponibles. La clase de tolerancia requerida y la especificación de la rosca coincidente siempre deben confirmarse con el dibujo de la aplicación o la norma aplicable.
El desprendimiento del hilo ocurre cuando los hilos enganchados se deforman o se cortan bajo una carga excesiva. El laminado de roscas puede mejorar la condición de la superficie local y endurecer el material, brindando una mejor resistencia a la deformación de la rosca en condiciones adecuadas de material y diseño.
Sin embargo, la resistencia al decapado no está determinada únicamente por el método de fabricación. La calidad del material, la longitud de enganche, la resistencia de la tuerca o del orificio roscado, las dimensiones de la rosca y la carga aplicada afectan el resultado. Por lo tanto, consideramos la unión roscada completa en lugar de evaluar el tornillo de forma aislada.
Tanto el laminado como el corte de roscas pueden producir roscas externas funcionales, pero funcionan de manera diferente y ofrecen diferentes ventajas de fabricación. Para series de producción que involucran sujetadores de acero convencionales, a menudo se prefiere el laminado debido a su utilización del material, eficiencia de producción y beneficios mecánicos potenciales.
| Factor de comparación | Hilo rodante | Corte de hilo |
|---|---|---|
| Principio de fabricación | Forma hilos mediante deformación plástica. | Elimina material utilizando una herramienta de corte. |
| Eliminación de materiales | Sin virutas de corte convencionales | Produce virutas durante el mecanizado. |
| Flujo de grano | Puede seguir el perfil del hilo formado. | Interrumpe el flujo de grano original. |
| Acabado superficial | Generalmente suave y consistente | Depende de las condiciones de corte y las herramientas. |
| Rendimiento de fatiga | Puede beneficiarse del endurecimiento por trabajo y de tensiones residuales de compresión. | Más sensible a las marcas superficiales y a las condiciones de mecanizado. |
| Eficiencia de producción | Muy adecuado para producción repetible y de gran volumen. | Útil para lotes pequeños y geometrías especializadas |
| Requisitos de herramientas | Requiere matrices de laminación de precisión | Utiliza troqueles de corte, machos o herramientas de mecanizado. |
Para sujetadores industriales estándar, generalmente consideramos que el laminado de roscas es una opción práctica cuando el material, las dimensiones y el volumen de producción son adecuados. El corte de roscas todavía tiene un lugar en la producción de lotes pequeños, componentes de gran diámetro y configuraciones de roscas especiales donde el laminado puede no ser práctico.
Una alta calidadTornillo de cabeza hexagonalno proviene únicamente del enrollado del hilo. Su rendimiento está determinado por varias etapas de fabricación interconectadas. En SHENGFA, nos centramos en la relación entre las propiedades del material, la precisión del conformado y los requisitos de la aplicación final.
Consideramos la resistencia requerida, el entorno de trabajo y la exposición a la corrosión antes de seleccionar el grado de acero. El acero al carbono se usa comúnmente para fijaciones mecánicas y estructurales en general, mientras que el acero aleado es adecuado para aplicaciones que requieren mayor resistencia mecánica después de un tratamiento térmico adecuado. El acero inoxidable es una opción práctica para entornos donde la resistencia a la corrosión es una prioridad.
Antes del roscado, el tornillo en bruto debe tener una cabeza y un vástago formados con precisión. El cabezal en frío utiliza fuerza de compresión para darle forma al metal con la geometría de cabeza requerida. Este proceso se usa ampliamente en la producción de sujetadores porque admite dimensiones repetibles y una utilización eficiente del material.
Para los componentes de cabeza hexagonal, prestamos atención a las dimensiones entre caras, la altura de la cabeza, el estado de la superficie de apoyo y la transición entre la cabeza y el vástago. Estas características afectan el encaje de la llave, la estabilidad de la instalación y la transferencia de carga a través de la junta.
El tratamiento térmico se selecciona según el grado del material y las propiedades mecánicas requeridas. El templado y revenido pueden aumentar la resistencia y la dureza en aceros al carbono y aleados adecuados, mientras que el ciclo térmico específico debe coincidir con la especificación del sujetador.
También consideramos el acabado superficial según el entorno de trabajo. El revestimiento de zinc proporciona protección general contra la corrosión, mientras que la galvanización en caliente se considera comúnmente para sujetadores estructurales expuestos a condiciones exteriores. El óxido negro ofrece un acabado industrial más oscuro con protección limitada contra la corrosión y normalmente requiere protección adicional en entornos exigentes. El acero inoxidable depende principalmente de su composición de aleación para su resistencia a la corrosión.
Un detalle que vale la pena destacar es la secuencia del proceso. Laminar hilos antes o después del tratamiento térmico final puede producir diferentes tensiones residuales y características de fatiga. Para aplicaciones de fatiga exigentes, la secuencia de fabricación especificada debe revisarse con respecto a la norma de sujetadores correspondiente en lugar de asumir que una secuencia se adapta a cada tornillo.
La combinación de una instalación segura mediante llave, un enganche confiable de la rosca y una resistencia mecánica adecuada hacen que el tornillo de cabeza hexagonal sea útil en muchos sectores industriales. El laminado de hilo es particularmente valioso cuando la calidad constante del hilo y la carga repetida son importantes.
Los sujetadores automotrices están expuestos a vibraciones, cambios de temperatura y esfuerzos mecánicos repetidos. Los tornillos roscados se pueden utilizar en accesorios de motor, conjuntos de chasis, soportes y conexiones de montaje de equipos adecuados. El grado de resistencia, el recubrimiento y la especificación de rosca requeridos deben coincidir con los requisitos de diseño del componente.
Los tractores, los equipos de cosecha, las bombas y la maquinaria industrial a menudo operan en entornos con polvo, humedad, vibraciones y cargas variables. Seleccionar el grado de acero y el acabado superficial correctos ayuda a mantener la confiabilidad de la fijación durante el servicio.
Los sujetadores de cabeza hexagonal se usan ampliamente en estructuras de acero, cimientos de equipos, marcos de soporte e instalaciones mecánicas. Para conexiones estructurales, el estándar de perno o tornillo especificado, la clase de resistencia, las dimensiones y los requisitos de recubrimiento deben verificarse antes de la producción.
Los sistemas marinos y las instalaciones industriales pueden exponer los sujetadores a ambientes húmedos o corrosivos. Se pueden seleccionar grados de acero inoxidable o recubrimientos protectores adecuados de acuerdo con las condiciones de exposición reales. En estas aplicaciones también se debe considerar la compatibilidad del material y el riesgo de corrosión galvánica.
Para facilitar la comparación de las principales consideraciones de fabricación, hemos resumido la relación entre el laminado de roscas y las características de rendimiento de unTornillo de cabeza hexagonalabajo.
| Factor de fabricación | Beneficio de rendimiento | Preocupación típica de la aplicación |
|---|---|---|
| Laminado de hilo en frío | Endurecimiento por trabajo y consistencia mejorada del hilo. | Carga mecánica repetida |
| Flujo continuo de grano | Apoya el rendimiento de fatiga en el perfil de la rosca. | Vibración y tensión cíclica. |
| Control de troqueles de precisión | Paso y dimensiones de rosca consistentes | Compatibilidad con tuercas y orificios roscados |
| Temple y revenido | Ajusta la dureza y la resistencia mecánica. | Requisitos de fijación de alta resistencia |
| Recubrimiento protector | Mejora la protección contra la corrosión | Ambientes exteriores y húmedos |
| Selección de materiales | Cumple con los requisitos mecánicos y ambientales. | Equipos automotrices, marinos y pesados. |
Fundada en 2007, Ningbo Shengfa Hardware ha desarrollado experiencia en fabricación en fundición a la cera perdida, fundición a presión, forjado y mecanizado CNC. Con sede en Ningbo, Zhejiang, China, atendemos a clientes de las industrias automotriz, de equipos médicos, de maquinaria agrícola y marina.
Nuestro enfoque hacia los componentes metálicos comienza con la comprensión de cómo se utilizará una pieza. Para los productos de fijación, esto significa considerar la selección de materiales, los requisitos dimensionales, la carga mecánica y la exposición ambiental en lugar de centrarse únicamente en la apariencia.
Al desarrollar un tornillo de cabeza hexagonal personalizado, podemos evaluar el material requerido, las dimensiones de la cabeza, el diámetro del vástago, el paso de la rosca, la longitud, el grado mecánico y el tratamiento de la superficie de acuerdo con las especificaciones del proyecto. Los dibujos, las muestras y los detalles de la aplicación nos ayudan a evaluar la ruta de fabricación e identificar posibles requisitos de producción antes de seguir adelante.
Creemos que la fabricación confiable de sujetadores depende de un control constante del proceso y una comunicación técnica clara. Whether a project involves standard industrial components or customized metal parts, our goal is to provide practical manufacturing solutions with a focus on quality, delivery, and cost efficiency.
Más información sobreCapacidades de fabricación de SHENGFAy nuestra experiencia en la fabricación de metales de precisión.
El laminado de roscas es un proceso de conformado en frío que crea roscas externas presionando una pieza de metal entre matrices endurecidas. El material fluye hacia el perfil del hilo en lugar de ser eliminado mediante corte. Este método puede producir dimensiones de rosca consistentes, superficies lisas y propiedades mecánicas favorables.
Thread-rolled screws generally offer advantages in fatigue and shear performance because cold deformation can improve local hardness, preserve more continuous grain flow, and introduce compressive residual stresses. Sin embargo, la resistencia real depende del grado del material, el tratamiento térmico, la geometría de la rosca y las condiciones de fabricación.
Sí. El laminado de hilos puede mejorar la resistencia a la fatiga al reducir las condiciones superficiales desfavorables e introducir tensiones residuales de compresión cerca de las raíces de los hilos. Estos efectos ayudan a retrasar la iniciación de grietas por fatiga bajo cargas cíclicas, aunque el resultado final también depende del diseño de la junta y de las condiciones de instalación.
Los materiales comunes incluyen acero al carbono, acero aleado y grados adecuados de acero inoxidable. El material debe tener suficiente conformabilidad para el proceso de laminación seleccionado. Su composición, dureza y propiedades mecánicas deben evaluarse antes de la producción.
Sí, cuando se seleccionan correctamente el grado del sujetador, el diseño de la rosca y la configuración de la junta. Las roscas laminadas pueden ofrecer un mejor rendimiento ante la fatiga, pero la resistencia a las vibraciones también depende de la precarga correcta, la rigidez de la junta, los métodos de bloqueo y el torque de instalación.
El laminado de roscas puede lograr dimensiones de rosca consistentes cuando el diámetro de la pieza en bruto, la geometría de la matriz, la alineación de la máquina y los parámetros del proceso se controlan adecuadamente. Las dimensiones de inspección importantes incluyen el diámetro de paso, el diámetro mayor, el diámetro menor y el paso de rosca.
Recomendamos proporcionar el grado del material, el diámetro nominal, la longitud del tornillo, el paso de la rosca, las dimensiones de la cabeza, los requisitos de propiedades mecánicas, el acabado de la superficie, el estándar aplicable y el entorno de aplicación esperado. Los dibujos técnicos o las muestras físicas también pueden ayudar a aclarar los requisitos de fabricación.
Fundada en 2007, SHENGFA ofrece servicios de fundición a la cera perdida, fundición a presión, forjado y mecanizado CNC. Evaluamos los planos del proyecto, los requisitos de materiales, las dimensiones y las condiciones de aplicación para identificar soluciones de fabricación adecuadas para diferentes componentes industriales.
El laminado de roscas juega un papel importante en la mejora de la fabricación de tornillos de cabeza hexagonal al formar roscas consistentes, mantener un flujo de grano de metal más continuo y crear condiciones superficiales beneficiosas para el rendimiento ante la fatiga. Sus ventajas son particularmente relevantes para sujetadores expuestos a vibraciones, cargas repetidas y condiciones mecánicas exigentes.
En SHENGFA, entendemos que la confiabilidad de los sujetadores depende de más de una sola operación de producción. La selección de materiales, el mecanizado en frío, la geometría de la rosca, el tratamiento térmico y el acabado de superficies deben trabajar en conjunto para cumplir con los requisitos de la aplicación final. Al evaluar estos factores cuidadosamente, nuestro objetivo es ofrecer soluciones de fabricación de metales prácticas y confiables para clientes industriales de todo el mundo.


