A componente de metal estampadopuede parecer terminado tan pronto como salga de la imprenta. Su forma está formada, sus agujeros están en su lugar y sus dimensiones principales parecen correctas. Sin embargo, un pequeño detalle a lo largo del borde cortado puede crear problemas más adelante. Una rebaba afilada puede rayar la mano del operador, interferir con el montaje, dañar un componente adyacente o afectar la calidad del revestimiento de la superficie.
Para los fabricantes que compran piezas metálicas estampadas personalizadas, la calidad de los bordes merece atención desde el principio del proyecto. Las rebabas son una preocupación normal en muchas operaciones de corte y estampado, pero su tamaño, dirección y consistencia pueden variar según el material, la condición de las herramientas y la configuración de producción. Comprender por qué se forman hace que sea más fácil decidir cuándo son aceptables y cuándo se necesita trabajo adicional.
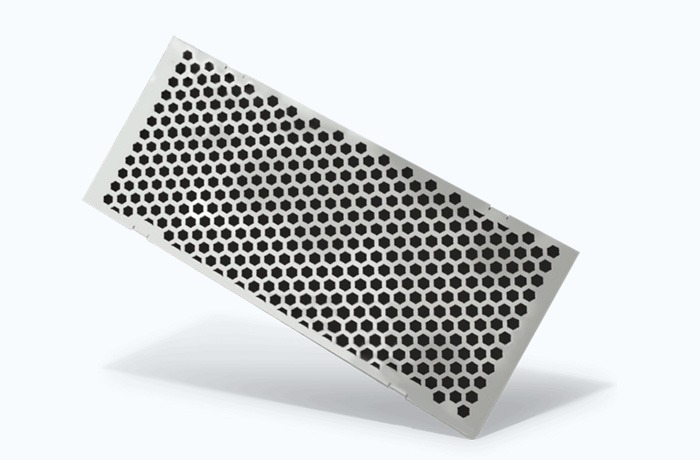
El estampado de metal utiliza un punzón y una matriz para cortar o formar material en láminas bajo presión. Durante una operación de corte, la hoja primero se deforma, luego se agrieta y se separa a medida que el punzón la atraviesa. El borde resultante puede contener un vuelco cerca del lado de entrada, un área bruñida relativamente suave, una zona de fractura y una pequeña rebaba elevada cerca del lado de salida.
El tamaño de la rebaba depende en parte del espacio entre el punzón y la matriz.
Si el espacio no es compatible con el espesor y las propiedades del material, es posible que el metal no se separe como se esperaba. Un espacio excesivo producirá bordes más ásperos y rebabas más grandes, mientras que un espacio demasiado pequeño aumentará la fuerza de corte, el desgaste de la herramienta u otros defectos en los bordes. La configuración óptima depende del material específico y del diseño de herramientas, más que de un valor universal.
Las condiciones de la herramienta también son importantes. Con el desgaste del filo, es posible que el punzón y la matriz ya no corten limpiamente la placa. Una vez que la herramienta produce bordes consistentes, gradualmente puede comenzar a dejar rebabas más obvias. Si este cambio no se nota en el largo proceso de producción, una gran cantidad de piezas pueden requerir un acabado adicional.
Las propiedades del material añaden otra variable. Los diferentes grados de acero inoxidable, acero al carbono, aluminio y otras placas tienen diferentes rendimientos en el proceso de corte. El espesor, la dureza, la ductilidad y el estado de la superficie afectan el borde final. Por este motivo, se debe evaluar una configuración de estampado con respecto al material real especificado para el pedido.
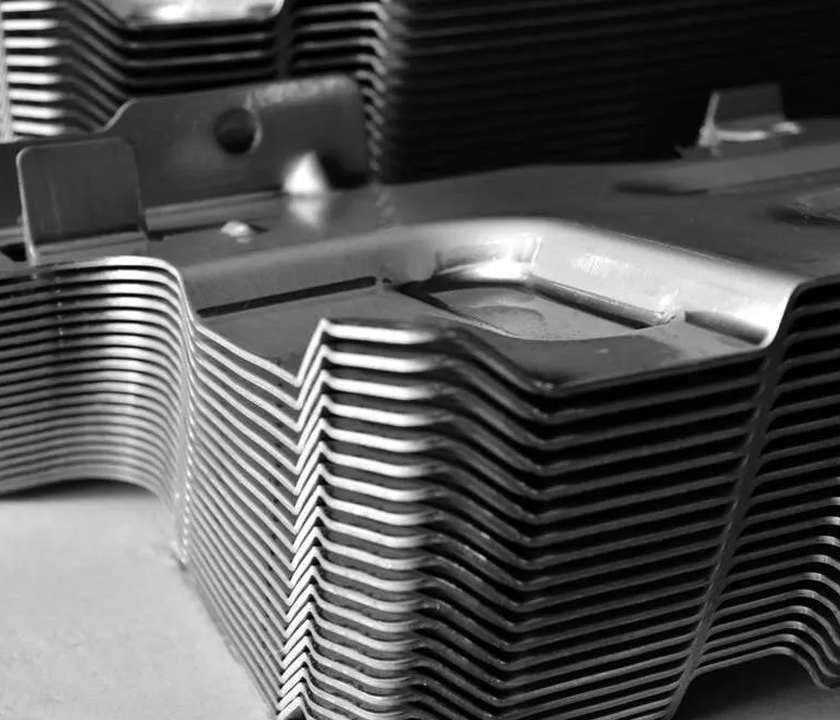
Una rebaba no es simplemente un defecto cosmético. Su importancia depende de dónde se utilizará el componente estampado y cómo interactuará con otras partes.
Considere un soporte de metal con varios orificios de montaje. Si quedan rebabas alrededor de esos orificios, pueden impedir que las superficies de contacto queden planas o interferir con el ajuste de un sujetador. En conjuntos que contienen componentes móviles, un borde afilado expuesto puede dañar el cableado, los sellos o las superficies cercanas. En las piezas que los operadores manipulan con frecuencia, los bordes afilados también pueden crear problemas de seguridad evitables.
El revestimiento y la protección contra la corrosión también requieren atención. Un borde rugoso puede ser más difícil de cubrir de manera consistente que una superficie preparada adecuadamente, según el método de recubrimiento y la geometría de la pieza. Si el componente opera en un ambiente húmedo o corrosivo, la preparación de los bordes debe considerarse como parte del plan general de acabado en lugar de tratarse como un paso cosmético aislado.
No todas las piezas estampadas necesitan un borde perfectamente liso. Un soporte oculto sin interfaces ajustadas puede tolerar una pequeña rebaba que sería inaceptable en un panel visible o en un componente de ensamblaje de precisión. El punto importante es definir los requisitos de aceptación según la función, el manejo y el conjunto circundante.
Cuando la condición del borde no cumple con los requisitos del dibujo o de la aplicación, el desbarbado puede eliminar o reducir el material no deseado. El método apropiado depende de la forma, el material, el espesor, el volumen de producción y el acabado de borde requerido del componente.
Los métodos mecánicos incluyen cepillado, acabado abrasivo, volteo y equipos de desbarbado exclusivos. Pueden resultar útiles para eliminar bordes afilados de piezas adecuadas, especialmente cuando es necesario procesar muchos componentes similares. Sin embargo, el método de acabado debe seleccionarse con cuidado. La eliminación excesiva de material puede cambiar las dimensiones de los bordes, afectar características pequeñas o dañar una superficie que debe permanecer intacta.
El desbarbado manual puede brindar flexibilidad para prototipos, pedidos de bajo volumen o componentes con áreas de difícil acceso. Sus limitaciones se vuelven más evidentes cuando aumentan los volúmenes de producción o cuando se debe terminar una gran cantidad de bordes de manera consistente. Las instrucciones de trabajo claras y una inspección adecuada son importantes cuando el acabado manual forma parte de la ruta de producción.
A veces la mejor solución es mejorar la propia operación de estampado. Mantener las herramientas afiladas, verificar la separación entre el punzón y la matriz y monitorear el estado de los bordes puede reducir la formación de rebabas antes de que sea necesario un acabado secundario. El mantenimiento de las herramientas no elimina todas las rebabas, pero puede ayudar a mantener el proceso dentro de los límites acordados.
Una fuente común de confusión es la frase "sin rebabas". Suena sencillo, pero puede que no describa un estándar de aceptación mensurable. Algunas aplicaciones requieren que se eliminen todos los bordes afilados, mientras que otras especifican una altura máxima permitida de rebabas o identifican bordes particulares que necesitan atención especial.
Un dibujo técnico puede aclarar las expectativas al marcar bordes críticos, identificar superficies funcionales y especificar cualquier operación requerida de desbarbado o rotura de bordes. Si la altura de las rebabas es importante, el comprador y el fabricante deben acordar cómo se medirá y qué límite se aplicará. El método de inspección debe adaptarse a la geometría de la pieza y al uso previsto.
Los componentes estampados rara vez funcionan de forma aislada. Pueden ensamblarse con sujetadores, unirse a piezas mecanizadas, pintarse, enchaparse o instalarse junto a componentes eléctricos y de plástico. Por lo tanto, la calidad de los bordes debe evaluarse en el contexto del producto completo.
Por ejemplo,una abrazadera de metal estampadaEs posible que necesite mantener su forma y evitar daños a una manguera o cable. Una placa de montaje puede requerir orificios limpios y áreas de contacto planas para que los pernos se puedan apretar correctamente. En cada caso, la mejor especificación de borde es la que respalda la función del componente sin agregar procesamiento innecesario.
Hardware de Ningbo Shengfa respalda proyectos de fabricación de componentes metálicos donde la selección de materiales, los requisitos de conformado y las operaciones posteriores deben considerarse en conjunto. Proporcionar un plano, la calidad del material, el espesor, la cantidad esperada del pedido y los detalles de la aplicación facilita la discusión sobre el enfoque correcto de producción y acabado.
La buena calidad de los bordes rara vez es el resultado de un solo ajuste. Se trata de hacer coincidir el material con las herramientas, mantener los filos de corte, definir límites de aceptación realistas y seleccionar métodos de acabado que se adapten al componente. Cuando estos detalles se resuelven antes de la producción en masa, los fabricantes y compradores pueden reducir los retrabajos evitables y crear un proceso de suministro más confiable.
Para empresas que compran piezas metálicas estampadas personalizadas,Hardware de Ningbo Shengfapropone discutir la limitación de rebabas y el acabado de bordes en la etapa de cotización o revisión del dibujo. Una breve conversación técnica al principio puede evitar confusiones posteriores, especialmente cuando los componentes deben ensamblarse con precisión, protegerse con revestimientos protectores o eliminarse de forma segura en la línea de montaje.
-