Los componentes metálicos complejos a menudo crean un problema de fabricación básico: cuanto más complicada se vuelve la geometría, más difícil es producirla con precisión sin agregar múltiples pasos de mecanizado o ensamblaje.Piezas de fundición a la cera perdida de acero inoxidableOfrece una forma práctica de formar formas que serían difíciles, o a veces antieconómicas, de producir a partir de material sólido.
Pero esto no significa que todas las formas complejas puedan moldearse con éxito. Paredes delgadas, pasajes estrechos, transiciones pronunciadas, cavidades profundas y aberturas pequeñas imponen diferentes exigencias al proceso de fundición. La verdadera pregunta no es simplemente si la fundición a la cera perdida de acero inoxidable puede producir geometrías intrincadas, sino hasta dónde puede llegar el proceso manteniendo un flujo de metal sólido, control dimensional y calidad de superficie utilizable.
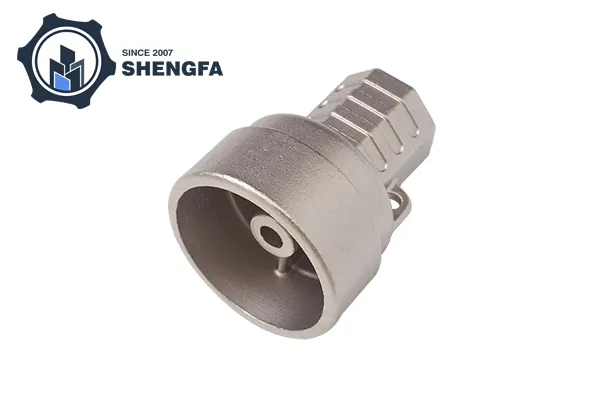
La fundición a la cera perdida comienza con un patrón detallado de cera o polímero. Se construye una carcasa de cerámica alrededor del patrón, después de lo cual se retira el patrón y se vierte acero inoxidable fundido en la cavidad resultante.
Debido a que el molde se crea alrededor de la geometría real del componente, el proceso no depende completamente de que las herramientas de corte lleguen a todas las superficies. Esta es una de sus principales ventajas para piezas complicadas.
Las características que a menudo se pueden incorporar en una pieza de fundición incluyen:
Para un componente mecanizado, producir estas características puede requerir varias configuraciones, herramientas especializadas o componentes separados unidos posteriormente. La fundición a la cera perdida puede reducir el número de operaciones de fabricación individuales al formar más geometría directamente en el molde.
Las paredes delgadas son posibles, pero se encuentran entre las características más sensibles en un proceso de fundición a la cera perdida.
Cuando las piezas fundidas de fundición a la cera perdida entran en una sección delgada, el metal pierde calor rápidamente porque el molde circundante absorbe calor. Si el metal se solidifica antes de que la cavidad esté completamente llena, pueden ocurrir defectos como errores de ejecución o secciones incompletas.
Varias variables afectan si una pared delgada se puede rellenar con éxito:
| Factor | Efecto en secciones delgadas |
|---|---|
| Grosor de la pared | Determina la rapidez con la que el metal pierde calor. |
| Temperatura de vertido | Influye en la fluidez del metal. |
| Composición de la aleación | Los diferentes grados se comportan de manera diferente durante el llenado |
| Temperatura de la cáscara | Afecta la velocidad de solidificación |
| Diseño de puertas | Controla cómo el metal fundido llega a áreas delgadas. |
| Geometría de la pieza | Las transiciones bruscas pueden interrumpir el flujo de metal |
| Tamaño de fundición | Las piezas más grandes pueden requerir diferentes estrategias de llenado |
Esta es la razón por la que no existe un espesor de pared mínimo universal que se aplique a todas las piezas de fundición a la cera perdida de acero inoxidable. El límite práctico depende de la aleación, las dimensiones de los componentes, el sistema de carcasa, la temperatura de fundición y la geometría general.
Un error común es evaluar un componente sólo por su pared más delgada. En la práctica, toda la geometría determina la facilidad con la que el metal fundido puede llegar a esa pared.
Por ejemplo, una nervadura corta y delgada conectada a una sección relativamente gruesa puede ser más fácil de llenar que una pared larga y delgada aislada. De manera similar, una superficie curva delgada puede comportarse de manera diferente a una sección plana delgada.
Por lo tanto, los diseñadores deberían considerar:
Cuanto más larga sea una pared delgada, mayor será el riesgo de solidificación prematura antes de que la cavidad se llene por completo.
Las secciones delgadas conectadas a masas más grandes pueden experimentar diferencias en el enfriamiento y la solidificación. Las transiciones adecuadas pueden ayudar a reducir la tensión localizada y los defectos de fundición.
Las esquinas internas afiladas pueden complicar el flujo del metal y crear concentración de tensiones. Los radios pequeños suelen ser más fáciles de gestionar que las transiciones abruptas de 90 grados.
Los canales internos deben permitir la entrada del metal fundido y la salida del aire o gases. Los pasajes extremadamente estrechos o profundos pueden resultar más difíciles de reproducir de manera consistente.
La fundición a la cera perdida a menudo se asocia con formas complicadas, pero existen límites prácticos.
Un diseño puede resultar difícil cuando combina varias características extremas a la vez: por ejemplo, una pared muy delgada, una cavidad larga y estrecha, un pasaje interno profundo y una abertura pequeña.
En ese momento, la pregunta cambia de "¿Se puede emitir?" a "¿Se puede emitir de forma coherente?"
Esta distinción es importante para la planificación de la producción. Una geometría que se puede producir una vez en condiciones cuidadosamente controladas puede no ser adecuada para una producción repetida estable si la ventana del proceso es demasiado estrecha.
El acero inoxidable incluye muchas familias de aleaciones diferentes, incluidas las calidades austeníticas, martensíticas, ferríticas y de endurecimiento por precipitación. Su comportamiento de lanzamiento no es idéntico.
El grado seleccionado puede influir en:
Por esta razón, la selección del material debe realizarse junto con el diseño de la fundición y no después de que la geometría ya haya sido finalizada.
Un grado de acero inoxidable seleccionado principalmente por su resistencia a la corrosión, por ejemplo, puede requerir consideraciones de proceso diferentes a las de un grado seleccionado por su mayor dureza o resistencia mecánica.
El proceso resulta particularmente útil cuando es necesario incorporar varias características complejas en un componente metálico.
Considere una carcasa de acero inoxidable que contiene pasajes curvos, resaltes de montaje, nervaduras delgadas y un perfil externo irregular. Mecanizar toda la forma a partir de un bloque sólido podría generar un desperdicio sustancial de material y requerir múltiples orientaciones de mecanizado.
La fundición a la cera perdida puede formar primero gran parte de la geometría básica. Luego, el mecanizado se puede reservar para superficies donde se requieren tolerancias, roscas, áreas de sellado u orificios precisos más estrictos.
Esta combinación suele ser más práctica que esperar que la fundición o el mecanizado realicen todas las operaciones.
La fundición a la cera perdida puede lograr superficies relativamente detalladas, pero no todas las características deben necesariamente dejarse en el estado original.
Las áreas típicas de mecanizado posterior a la fundición incluyen:
La clave es distinguir entre complejidad de forma y precisión dimensional.
La fundición a la cera perdida es muy adecuada para formar formas complejas. El mecanizado CNC sigue siendo más apropiado cuando una superficie requiere tolerancias dimensionales particularmente estrictas o un acabado superficial controlado.
A veces, una pequeña modificación en el modelo CAD puede marcar una diferencia significativa en el comportamiento de la fundición.
Las consideraciones de diseño útiles incluyen:
Los cambios repentinos de secciones delgadas a gruesas pueden crear un enfriamiento desigual. Las transiciones graduales pueden proporcionar un patrón de solidificación más predecible.
Agregar radios adecuados puede mejorar el flujo del metal y reducir las concentraciones de tensión localizadas.
Grandes diferencias en el espesor de la sección pueden producir diferentes velocidades de enfriamiento y aumentar la posibilidad de problemas relacionados con la contracción.
Aunque la fundición a la cera perdida no requiere las mismas consideraciones de desmoldeo que la fundición a presión convencional, el patrón general y el diseño de la carcasa aún deben adaptarse a los requisitos de fabricación y eliminación del patrón.
Las superficies que requieren mecanizado posterior a la fundición deben identificarse durante el diseño en lugar de agregarse como una ocurrencia tardía.
La geometría externa es generalmente más fácil de inspeccionar que la geometría interna. Una vez que un componente contiene pasajes internos o cavidades cerradas, la verificación se vuelve más importante.
Dependiendo de la pieza, la inspección puede implicar:
La inspección por rayos X es particularmente útil cuando los defectos internos no pueden identificarse desde el exterior. Puede revelar ciertas formas de porosidad, contracción o inclusiones sin cortar el componente.
La fundición a la cera perdida tiende a tener sentido cuando un componente combina una geometría compleja, dimensiones relativamente pequeñas o medianas, características difíciles de mecanizar y la necesidad de reducir el número de piezas ensambladas.
Puede resultar menos atractivo cuando:
Por lo tanto, el mejor proceso depende de todo el componente y no de una característica atractiva.
Antes de seleccionar la fundición a la cera perdida de acero inoxidable, se deben responder varias preguntas:
Responder estas preguntas temprano puede revelar posibles problemas de fundición antes de que comiencen las herramientas y la producción.
La fundición a la cera perdida de acero inoxidable puede manejar geometrías complejas y características de paredes delgadas, pero su capacidad no es ilimitada. Los resultados exitosos dependen de la relación entre el espesor de la pared, la geometría, la selección de la aleación, la temperatura del metal, las condiciones de la carcasa, el diseño de las entradas y el comportamiento de solidificación.
La aplicación más potente no es simplemente una pieza con una forma complicada. Es un componente en el que se puede formar de manera eficiente una geometría compleja mediante fundición, mientras que las áreas críticas para la precisión se terminan mediante mecanizado y se verifican mediante una inspección adecuada.
Por lo tanto, para piezas de fundición a la cera perdida de acero inoxidable, el enfoque más útil es evaluar la geometría completa en lugar de centrarse en una única cifra mínima de espesor de pared. Una fundición bien diseñada funciona con el comportamiento del acero inoxidable fundido en lugar de forzar el proceso a reproducir características que son fundamentalmente difíciles de llenar o solidificar de manera consistente.
-